Imagine una línea de envasado de alta velocidad que funcione a 120 botellas por minuto. De repente, el sistema se detiene. Un mensaje de error parpadea en la HMI: "Sensor 7 — Fallo de señal". El ingeniero de mantenimiento corre hacia la línea, abre el gabinete de control y comienza a solucionar el problema. Treinta minutos después, se identifica el problema: el sensor capacitivo seleccionado para detectar botellas de plástico transparente no es fiable porque la transparencia de la botella y las variaciones de luz ambiental provocan disparos falsos. Esto no es una falla del sensor; es un fracaso de selección. Se eligió el sensor equivocado para la aplicación y toda la línea de producción pagó el precio. Este escenario se repite en las fábricas todos los días y subraya una verdad fundamental: seleccionar el sensor adecuado para un sistema PLC no es una tarea trivial. Es una decisión que exige un enfoque estructurado, una comprensión profunda de la aplicación y una comprensión clara de los factores técnicos que determinan el rendimiento del sensor.
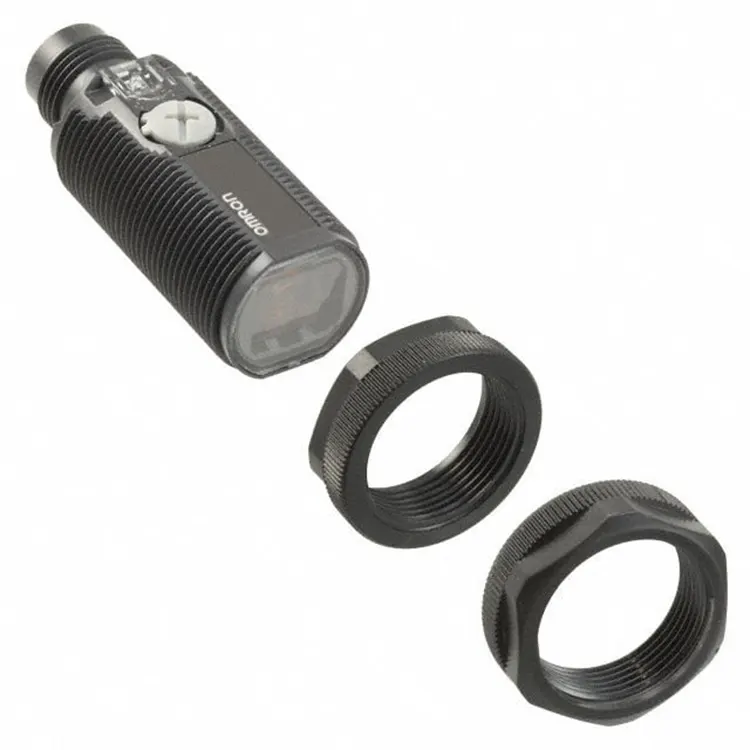
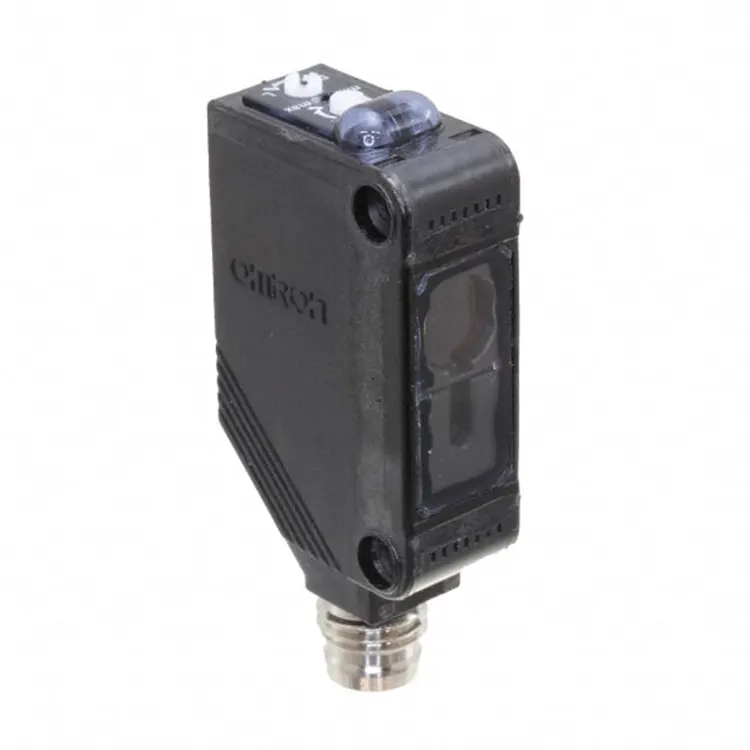
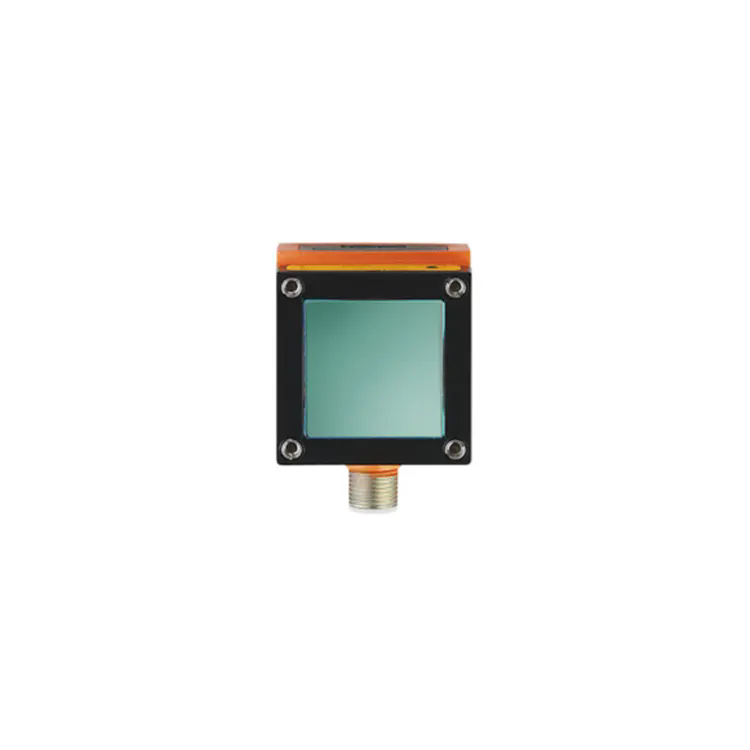
Al seleccionar unSensor industrial IFMPara los sistemas PLC, los ingenieros deben evaluar siete dimensiones críticas: tipo de sensor y principio de detección, compatibilidad eléctrica con el módulo de entrada PLC, condiciones ambientales (temperatura, humedad, polvo), integración del protocolo de comunicación (especialmente IO-Link), tiempo de respuesta y precisión, restricciones mecánicas y de montaje, y confiabilidad a largo plazo y costo total de propiedad. Cada uno de estos factores interactúa con los demás y la elección óptima rara vez es el sensor más caro o el que tiene el mayor rango de detección. Es el sensor el que se adapta exactamente a los requisitos específicos de la aplicación. Este artículo lo guiará sistemáticamente a través de cada una de estas dimensiones, brindándole conocimientos técnicos, ejemplos prácticos y marcos de toma de decisiones para ayudarlo a seleccionar el sensor industrial IFM adecuado para su sistema PLC.
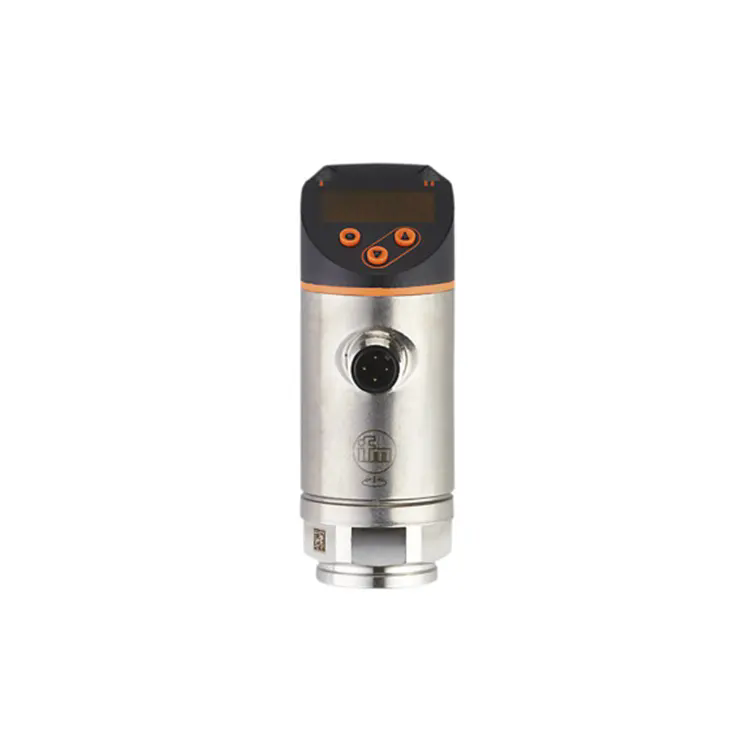
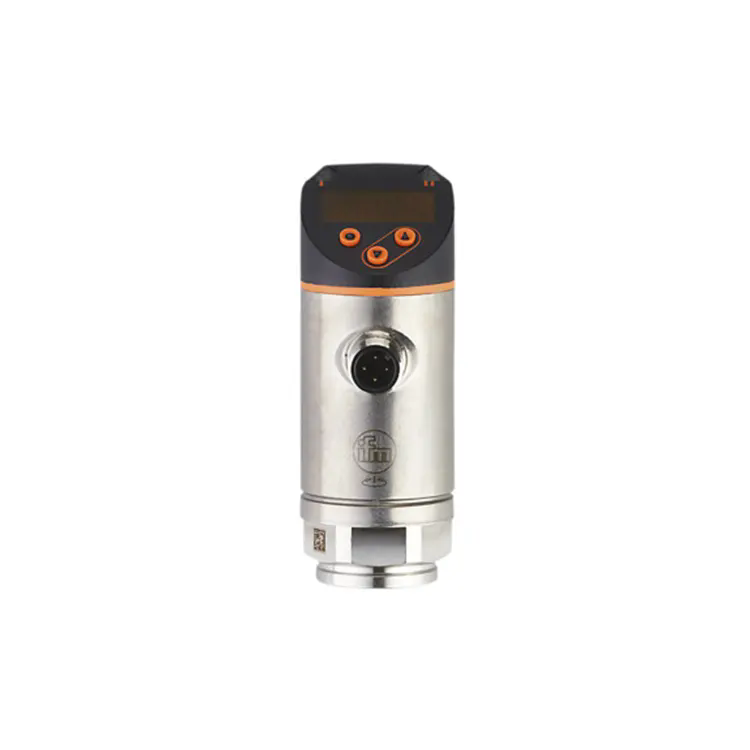
UnSensor industrial IFMes un dispositivo electrónico diseñado para detectar cambios físicos en un entorno de fabricación y convertir esos cambios en señales eléctricas que pueden ser interpretadas por un controlador lógico programable (PLC). El sensor es el órgano sensorial del sistema de automatización y proporciona la retroalimentación necesaria para que el PLC tome decisiones, inicie acciones y mantenga el control sobre los procesos industriales. Ya sea detectando la presencia de un componente en un transportador, midiendo la presión en una línea hidráulica o monitoreando la temperatura del devanado de un motor, el sensor industrial IFM es la interfaz entre el mundo físico y el sistema de control digital.
IFM es una marca reconocida mundialmente conocida por su amplia gama de sensores industriales, incluidos sensores de proximidad inductivos, sensores fotoeléctricos, sensores capacitivos, sensores ultrasónicos, sensores de presión, sensores de temperatura y sensores de flujo. Cada tipo de sensor está diseñado para un principio de detección específico, lo que lo hace adecuado para aplicaciones y entornos particulares. La selección del sensor industrial IFM adecuado requiere una comprensión clara de los requisitos de la aplicación, el objeto de detección y el entorno de integración. El sensor debe ser compatible con el PLC en términos de especificaciones eléctricas (voltaje, corriente, tipo de salida), protocolo de comunicación (IO-Link, PROFINET, EtherNet/IP) y montaje mecánico. Las especificaciones técnicas del sensor definen su alcance de rendimiento y determinan si es capaz de satisfacer las demandas de la aplicación.
Nuestro equipo enAutomatización de luz flotante Trade Co., Ltd.se especializa en ayudar a los ingenieros a navegar este proceso de selección. Con años de experiencia en el suministro de productos de sensores industriales IFM a integradores y fabricantes de sistemas, entendemos los matices de la selección de sensores y podemos brindarle orientación sobre el sensor más adecuado para su aplicación. Ya sea que esté diseñando un sistema nuevo o manteniendo uno existente, elegir el sensor industrial IFM adecuado es fundamental para el éxito de su proyecto de automatización. En las siguientes secciones, profundizaremos en las especificaciones clave, los tipos de sensores y las consideraciones de integración que lo guiarán hacia una selección óptima de sensores.
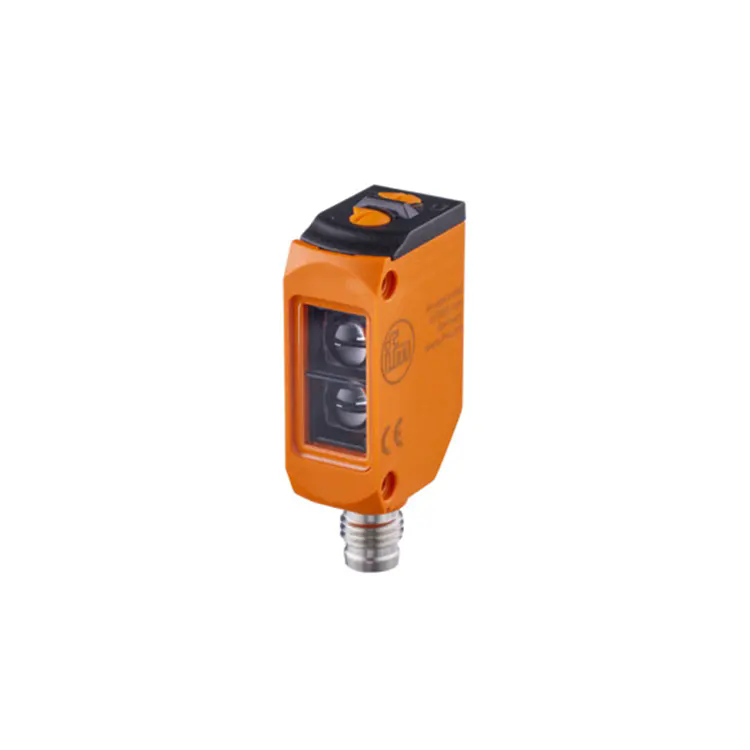
Las especificaciones técnicas de unSensor industrial IFMproporcionar una descripción cuantitativa de sus capacidades y limitaciones. Comprender estas especificaciones es esencial para comparar modelos de sensores y determinar su idoneidad para una aplicación específica. La siguiente tabla resume las especificaciones técnicas clave para una variedad de tipos de sensores industriales IFM, junto con sus valores típicos y el impacto en el rendimiento de la aplicación.
| Especificación | Proximidad inductiva | Fotoeléctrico | capacitivo | Ultrasónico | Impacto en la aplicación |
| Rango de detección (mm) | 2 - 40 | 50 - 20.000 | 2 - 40 | 20 - 8000 | Determina la distancia máxima al objetivo. |
| Tiempo de respuesta (ms) | < 1 | < 1 | < 5 | < 50 | Crítico para aplicaciones de alta velocidad |
| Precisión de repetición (%) | < 2 | < 5 | < 5 | < 2 | Garantiza una detección constante a lo largo del tiempo |
| Temperatura de funcionamiento (°C) | -25 a +85 | -25 a +60 | -25 a +85 | -20 a +70 | Define el rango de entorno utilizable |
| Protección de ingreso (IP) | IP67 | IP67 | IP67 | IP67 | Resistencia a la entrada de polvo y agua. |
| Tipo de salida | PNP/NPN, Enlace IO | PNP/NPN, Enlace IO | PNP/NPN, Enlace IO | PNP/NPN, Enlace IO | Compatibilidad con módulos de entrada PLC |
| Material de la carcasa | Acero inoxidable | ABS/ordenador personal | Acero inoxidable | Acero inoxidable | Durabilidad y resistencia química |
Al evaluar estas especificaciones, es fundamental priorizarlas en función de los requisitos de la aplicación. Para una línea de embotellado de alta velocidad, el tiempo de respuesta y la precisión de repetición son fundamentales. Para un sistema de manejo de materiales para exteriores, la clasificación IP y el rango de temperatura de funcionamiento son primordiales. Para una aplicación de procesamiento químico, la prioridad es el material de la carcasa y la resistencia química. Nuestra fábrica enAutomatización de luz flotanteenfatiza la importancia de un enfoque equilibrado, donde todas las especificaciones se consideran de manera integral para garantizar que el sensor seleccionado cumpla con los requisitos de la aplicación y brinde un servicio confiable a largo plazo.
Imagine una ingeniera llamada Sarah que trabaja en una gran planta de ensamblaje de automóviles. Tiene la tarea de diseñar una nueva solución de detección para una celda de soldadura robótica. La celda debe detectar la presencia de piezas metálicas, verificar la correcta orientación y asegurar que el brazo robótico esté en la posición correcta antes de iniciar el ciclo de soldadura. Sarah tiene una variedad de tipos de sensores disponibles, pero debe elegir el adecuado para cada función. Este escenario es típico para cualquier ingeniero de automatización y el proceso de selección se aborda mejor como un árbol de decisión sistemático.
El primer punto de decisión es el principio de detección. Los tipos más comunes deSensor industrial IFMSon inductivos, fotoeléctricos, capacitivos y ultrasónicos. Los sensores inductivos son los caballos de batalla de la detección de metales. Generan un campo magnético de alta frecuencia que se altera cuando un objeto metálico ingresa al área de detección. Son muy confiables, rápidos y no se ven afectados por el polvo, la suciedad o el aceite en la cara de detección. Para la celda de soldadura de Sarah, los sensores inductivos son la elección perfecta para detectar la presencia de piezas metálicas y verificar que el brazo robótico esté en posición. Los sensores fotoeléctricos utilizan la luz para detectar objetos. Vienen en tres modos comunes: barrera, retrorreflectante y difusa. Los sensores de barrera tienen un emisor y un receptor separados, lo que proporciona el rango de detección más largo y la mayor confiabilidad en ambientes sucios. Son ideales para detectar piezas pequeñas u objetos que no pueden detectarse de forma fiable con otros métodos. En la celda de soldadura, se puede utilizar un sensor retrorreflectante para confirmar que la pieza está en la orientación correcta antes de comenzar la soldadura.
Los sensores capacitivos detectan cambios en la capacitancia provocados por la presencia de cualquier objeto, independientemente de su material. Son particularmente útiles para detectar objetos no metálicos, como plásticos, líquidos y materiales granulares. En una celda de soldadura, se podría usar un sensor capacitivo para detectar la presencia de un fluido refrigerante en una línea de flujo o para detectar el nivel de un lubricante. Los sensores ultrasónicos utilizan ondas sonoras para detectar objetos, lo que los hace ideales para aplicaciones en las que los sensores fotoeléctricos no son adecuados debido al polvo o al color, la transparencia o la reflectividad del objetivo. Los sensores ultrasónicos se utilizan comúnmente para medir distancias, detectar niveles y detectar objetos en entornos hostiles. La siguiente tabla proporciona un marco de decisión para seleccionar el tipo de sensor apropiado según los requisitos de detección.
| Requisito de detección | Inductivo | Fotoeléctrico | capacitivo | Ultrasónico | Recomendación |
| Detectar objetos metálicos, corto alcance. | ✓ | Proximidad inductiva | |||
| Detectar objetos a larga distancia (1-20 m) | ✓ | Haz de barrera fotoeléctrico | |||
| Detectar objetos transparentes (vidrio, plástico) | ✓ | ✓ | ✓ | Fotoeléctrico o ultrasónico | |
| Detectar líquidos o sólidos no metálicos | ✓ | ✓ | ✓ | Capacitivo o Ultrasónico | |
| Detectar objetos en ambiente polvoriento | ✓ | ✓ | ✓ | Inductivo o Ultrasónico | |
| Medir la distancia al objeto | ✓ | Ultrasónico | |||
| Detección de alta velocidad (< 1 ms) | ✓ | ✓ | Inductivo o Fotoeléctrico |
En la aplicación de la celda de soldadura de Sarah, los sensores inductivos son la opción preferida para la detección de metales, mientras que los sensores fotoeléctricos brindan flexibilidad para la verificación de la orientación. Se podrían considerar sensores capacitivos y ultrasónicos para funciones auxiliares adicionales. La clave para una selección exitosa del sensor es hacer coincidir el principio de detección del sensor con las características específicas del objetivo y las condiciones ambientales. EnAutomatización de luz flotante Trade Co., Ltd., nuestro equipo de especialistas en automatización puede ayudarlo a navegar por las opciones disponibles y seleccionar el sensor industrial IFM adecuado para su aplicación específica.
Una vez seleccionado el tipo de sensor, el siguiente paso crítico es garantizar la compatibilidad eléctrica con el sistema PLC. El sensor debe coincidir correctamente con el módulo de entrada del PLC en términos de voltaje, corriente, tipo de salida y método de conexión. Una discrepancia eléctrica puede provocar falta de señal, señal incorrecta o daños al sensor o al PLC. Los desajustes eléctricos más comunes involucran el tipo de salida (NPN versus PNP) y el voltaje de la fuente de alimentación. Comprender estos parámetros es esencial para una integración exitosa.
El tipo de salida de unSensor industrial IFMse refiere a la configuración de la salida del transistor que conmuta la señal al PLC. Hay dos tipos principales de producción: NPN (hundimiento) y PNP (abastecimiento). En una salida NPN, el sensor cambia la señal a tierra (0 V) cuando se activa, absorbiendo corriente de la entrada del PLC. En una salida PNP, el sensor cambia la señal al voltaje de suministro positivo (por ejemplo, +24 V) cuando se activa, suministrando corriente a la entrada del PLC. La elección entre NPN y PNP depende del módulo de entrada del PLC. La mayoría de los PLC europeos (como Siemens) utilizan entradas PNP, mientras que algunos PLC asiáticos (como algunos modelos más antiguos de Omron) utilizan entradas NPN. Es fundamental verificar el tipo de entrada del PLC antes de seleccionar el sensor. Muchos PLC modernos admiten tanto NPN como PNP, pero siempre es mejor comprobar las especificaciones del módulo de entrada.
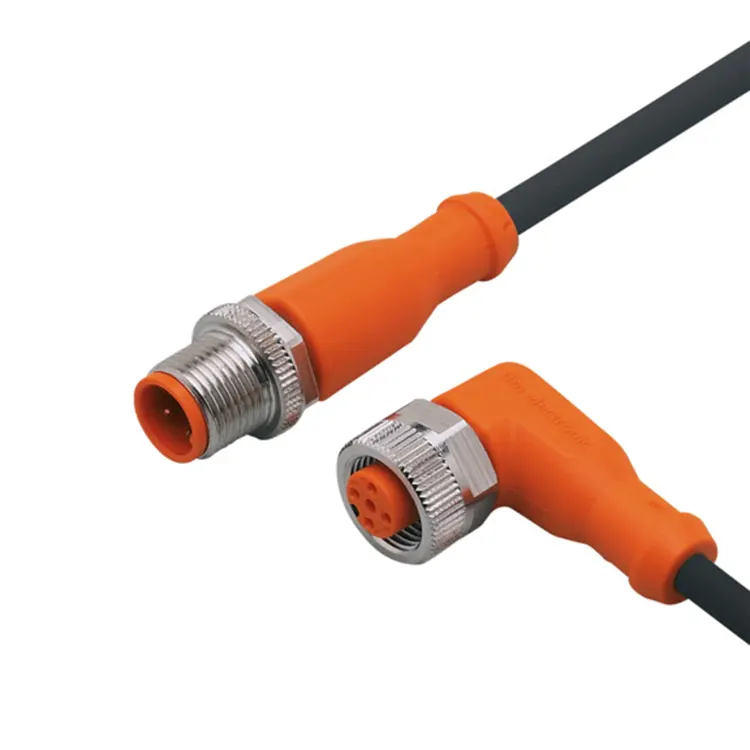
Además del tipo de salida, la tensión de alimentación del sensor debe ser compatible con la fuente de alimentación del PLC. La mayoría de los sensores industriales IFM funcionan con voltajes de CC, normalmente de 10 a 30 V CC. Algunos sensores están disponibles en versiones alimentadas por CA. El sistema PLC generalmente proporciona una fuente de alimentación de 24 V CC, que es compatible con la mayoría de los sensores de CC. Sin embargo, es esencial verificar la hoja de datos del sensor para confirmar la clasificación de voltaje y garantizar que el sensor esté dentro de la capacidad de suministro de energía del PLC. El método de conexión es otro factor de compatibilidad. Los sensores están disponibles con cables precableados, conectores enchufables (M8, M12) o terminales de tornillo. La elección del método de conexión depende del entorno de instalación y de la necesidad de flexibilidad. Los conectores M12 son los más comunes en la automatización industrial y proporcionan una conexión robusta e impermeable que es fácil de desconectar y volver a conectar. La siguiente tabla proporciona una lista de verificación de compatibilidad eléctrica para seleccionar un sensor industrial IFM para un sistema PLC.
| Artículo | Controlar | Especificación típica del sensor IFM | Especificación común de PLC |
| Voltaje de suministro | Rango de voltaje compatible | 10-30 VCC | 24 VCC |
| Tipo de salida | Compatibilidad NPN o PNP | PNP o NPN (consultar modelo) | Verifique las especificaciones del módulo de entrada del PLC |
| Tipo de señal de salida | Digital o analógico | Digital (PNP/NPN) o analógico (4-20 mA, 0-10 V) | Se requiere módulo de entrada digital o analógica |
| Corriente de carga | Consumo de corriente máximo | Normalmente 100-200 mA | Verifique la capacidad del módulo de entrada del PLC |
| Tipo de conexión | Conector compatible | M12, M8 o cable | Verifique el bloque de terminales o el conector del PLC |
| Soporte Enlace IO | Protocolo de comunicación | Enlace IO V1.1 | Verifique la capacidad del maestro PLC Enlace IO |
Al verificar sistemáticamente estos parámetros eléctricos, los ingenieros pueden garantizar que el sensor industrial IFM y el sistema PLC sean totalmente compatibles, evitando dolores de cabeza de integración y garantizando un funcionamiento confiable del sistema. Nuestro equipo enAutomatización de luz flotanteestá bien versado en estos requisitos de compatibilidad y puede ayudar con la verificación cruzada de especificaciones para garantizar una integración perfecta.
El entorno operativo es un factor crítico que puede afectar drásticamente el rendimiento y la confiabilidad del sensor. Un sensor industrial IFM que funciona perfectamente en un laboratorio limpio y con temperatura controlada puede fallar rápidamente en un entorno industrial hostil. El entorno impone limitaciones en el diseño del sensor, incluida su clasificación de protección de ingreso (IP), el material de la carcasa y la tolerancia a la temperatura. Tres entornos industriales típicos ilustran la variedad de desafíos que deben soportar los sensores.
Caso 1: Planta de procesamiento de alimentos: alta humedad y lavado químico.Una planta de procesamiento de alimentos requiere sensores que puedan soportar lavados frecuentes a alta presión con agentes de limpieza. El ambiente es húmedo y húmedo, con temperaturas que oscilan entre -10°C en el almacenamiento en frío y +40°C en el área de procesamiento. Los sensores deben estar construidos con una alta clasificación IP (IP69K para lavado) y un material de carcasa que sea resistente a la corrosión y al ataque químico. La opción preferida son las carcasas de acero inoxidable con superficies lisas (para evitar el crecimiento bacteriano). Los sensores fotoeléctricos con juntas robustas también son esenciales para evitar la entrada de humedad. Para esta aplicación, la clasificación IP y la selección del material son los criterios de selección principales, y el rango de detección o la velocidad del sensor pueden ser secundarios.
Caso 2: Celda de soldadura automotriz: alta temperatura y ruido electromagnético.Una celda de soldadura para automóviles crea un entorno desafiante para los sensores. La zona está sometida a altas temperaturas debido a las operaciones de soldadura, que pueden alcanzar hasta 150°C. Además, los equipos de soldadura generan importantes interferencias electromagnéticas (EMI), que pueden provocar activaciones falsas en sensores sin el blindaje adecuado. Los sensores en este entorno requieren clasificaciones de alta temperatura (hasta 85 °C o más), blindaje EMI robusto y, a menudo, disposiciones de montaje especiales para protegerlos de salpicaduras de soldadura. Para esta aplicación suelen preferirse sensores inductivos con una alta frecuencia de conmutación y buena inmunidad EMI. La clasificación de temperatura y la inmunidad EMI son los factores críticos.
Caso 3: Planta de cemento: alto nivel de polvo y vibración.Una planta de cemento es un ambiente polvoriento y hostil con altos niveles de partículas en suspensión en el aire. Los sensores están expuestos a vibraciones constantes de trituradoras y transportadores. El sensor debe ser hermético al polvo (clasificación IP6X) y tener una carcasa lo suficientemente robusta para soportar vibraciones continuas. Las fotocélulas suelen ser inadecuadas para este entorno debido a la acumulación de polvo en la óptica, que puede bloquear el haz de luz. Los sensores inductivos, con su diseño sellado y autónomo, suelen ser la opción preferida. También se pueden utilizar sensores ultrasónicos si están diseñados con carcasas resistentes. Para este entorno, la clasificación IP, el material de la carcasa y la resistencia a las vibraciones son los factores de selección clave.
La siguiente tabla proporciona un resumen de las consideraciones ambientales y su impacto en la selección del sensor.
| Factor ambiental | Desafío típico | Especificación del sensor afectada | Solución recomendada |
| Humedad / Alta Humedad | Entrada de agua, corrosión. | Clasificación IP, material de la carcasa | IP67/IP69K, carcasa de acero inoxidable |
| Temperatura extrema | Degradación del rendimiento, fracaso | Rango de temperatura de funcionamiento | Sensores de temperatura amplia (-40°C a +85°C) |
| Polvo/Partículas | Bloqueo óptico, contaminación. | Clasificación IP, tipo de sensor | Sensores inductivos, Sensores ultrasónicos, IP6X |
| Vibración/choque | Daños mecánicos, conexiones flojas | Material de la carcasa, montaje | Carcasa de acero inoxidable, montaje seguro |
| Interferencia electromagnética (EMI) | falso disparo | Clasificación EMC, tipo de sensor | Sensores con alta inmunidad EMC, cables apantallados |
| Exposición química | Degradación de la vivienda | Material de la carcasa | Carcasa recubierta de PTFE o cerámica |
Comprender las demandas ambientales de su aplicación es esencial para seleccionar un sensor industrial IFM que brinde un servicio confiable a largo plazo. Nuestro equipo enAutomatización de luz flotante Trade Co., Ltd.puede ayudarle a evaluar las condiciones ambientales de su aplicación y recomendar las especificaciones de sensor adecuadas para garantizar un rendimiento sólido.
En el pasado, los sensores industriales eran dispositivos simples que enviaban una señal binaria al PLC: encendido o apagado. El PLC recibió una señal que indicaba la presencia o ausencia de un objeto, y nada más. Hoy en día, el panorama de la comunicación para sensores industriales ha evolucionado drásticamente. ModernoSensor industrial IFMAdmite protocolos de comunicación avanzados como IO-Link, que transforma el sensor de un simple interruptor en un dispositivo inteligente y rico en datos. IO-Link no es sólo un estándar de comunicación; es un cambio de paradigma que mejora la integración del sensor-PLC, desbloqueando nuevas capacidades que antes eran imposibles.
Enlace IO es un protocolo de comunicación punto a punto que permite el intercambio de datos entre un sensor y el PLC (o un maestro IO-Link). A diferencia de las E/S discretas tradicionales, donde el sensor solo envía una señal digital, IO-Link permite la comunicación bidireccional. El PLC no solo puede leer el estado de conmutación del sensor, sino también acceder a información de diagnóstico detallada, leer parámetros del proceso e incluso reconfigurar el sensor de forma remota. Este es un punto de inflexión para la automatización industrial. Por ejemplo, un sensor industrial IFM con capacidad IO-Link puede proporcionar información sobre la calidad de la detección (intensidad de la señal), la temperatura del sensor, sus horas de funcionamiento e incluso su estado de diagnóstico interno. Estos datos pueden ser utilizados por el PLC o por un sistema de nivel superior para mantenimiento predictivo, optimización de procesos y control de calidad.
Los beneficios de IO-Link para la integración de sensor-PLC son sustanciales. Considere una línea de producción con cientos de sensores. Con las E/S discretas tradicionales, el PLC solo recibe un conjunto limitado de señales. Si falla un sensor, el PLC podría detectar una pérdida de señal, pero no sabe por qué. El equipo de mantenimiento debe inspeccionar físicamente el sensor para diagnosticar el problema. Con IO-Link, el PLC recibe una alerta de diagnóstico que indica exactamente qué sensor está fallando y por qué (por ejemplo, "Sensor 37 - Señal demasiado débil, se requiere limpieza"). Esto reduce significativamente el tiempo de resolución de problemas y minimiza el tiempo de inactividad. Además, con IO-Link, el PLC puede cambiar la configuración del sensor (como la distancia de detección o el tiempo de salida) sin requerir una conexión física al sensor. Esto facilita la adaptación del sistema a los requisitos de producción cambiantes.
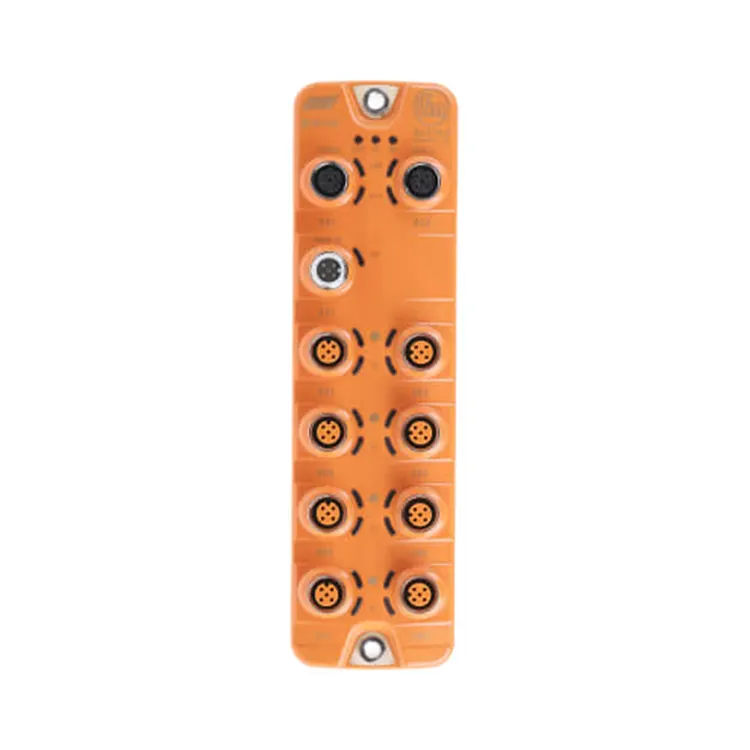
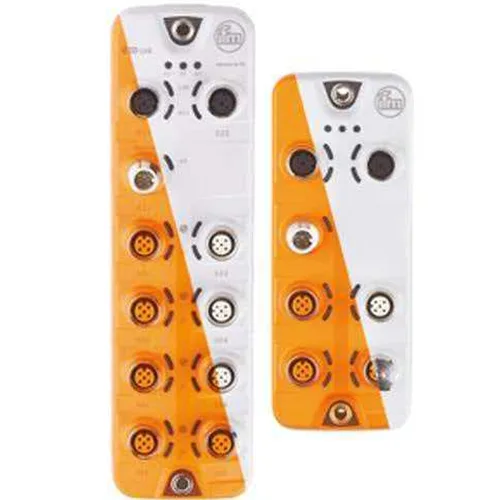
La integración de un sensor industrial IFM con IO-Link en un sistema PLC implica tres componentes: el sensor (con capacidad IO-Link), el maestro IO-Link (un módulo que hace interfaz entre el sensor y el bus de campo del PLC) y el propio PLC. El maestro IO-Link está conectado al PLC a través de un bus de campo (como PROFINET, EtherNet/IP o EtherCAT). El maestro se comunica con el sensor mediante el protocolo IO-Link y luego traduce los datos para el bus de campo del PLC. Esta arquitectura simplifica significativamente el cableado: un único cable de 4 conductores conecta el sensor al maestro y un único cable de bus de campo conecta el maestro al PLC. Esto contrasta marcadamente con el enfoque tradicional, donde cada señal discreta requiere su propio cable dedicado. La siguiente tabla proporciona un resumen de los beneficios clave de IO-Link para la integración de sensor-PLC.
| Característica | E/S discretas tradicionales | Enlace IO |
| Dirección de datos | Unidireccional (sensor a PLC) | Bidireccional (sensor ↔ PLC) |
| Información disponible | Señal binaria (encendido/apagado) | Señal binaria + diagnóstico + datos de proceso |
| Configuración remota | No es posible | Sí (la configuración del sensor se puede cambiar de forma remota) |
| Alambrado | Cables individuales para cada señal. | Cable único de 4 conductores por sensor |
| Diagnóstico | Básico (señal presente/ausente) | Detallado (calidad de la señal, temperatura, horas de funcionamiento) |
| Mantenimiento predictivo | Limitado | Habilitado por datos de diagnóstico |
Nuestro equipo enAutomatización de luz flotante Trade Co., Ltd.puede ayudar con el diseño e implementación de redes de sensores basadas en IO-Link, brindando orientación sobre la selección de sensores, configuración maestra y programación de PLC. Reconocemos que la transición de E/S tradicional a IO-Link es una decisión estratégica que puede mejorar significativamente las capacidades y el rendimiento de su sistema de automatización.
Al seleccionar unSensor industrial IFM, resulta tentador centrarse únicamente en el precio de compra inicial. Sin embargo, el costo real de un sensor va mucho más allá de su costo de adquisición. El costo total de propiedad (TCO) incluye el costo de instalación, operación, mantenimiento y, lo más importante, el costo del tiempo de inactividad resultante de una falla del sensor. Un sensor que es un poco más caro pero significativamente más confiable puede ahorrarle a una fábrica decenas de miles de dólares a lo largo de su vida útil. Por lo tanto, evaluar la confiabilidad a largo plazo es un componente crítico del proceso de selección.
La confiabilidad de un sensor industrial generalmente se cuantifica por su tiempo medio entre fallas (MTBF). Un MTBF alto indica un sensor confiable que es poco probable que falle durante su vida útil esperada. Los sensores IFM son conocidos por su alta calidad y diseño robusto, con valores MTBF que se encuentran entre los mejores de la industria. Sin embargo, el MTBF no es el único factor a considerar. La robustez del sensor frente a factores ambientales, su inmunidad a interferencias electromagnéticas y su resistencia al estrés físico también contribuyen a su fiabilidad a largo plazo. Un sensor alojado en una carcasa robusta de acero inoxidable y con una clasificación IP alta tiene más probabilidades de sobrevivir en un entorno industrial hostil que uno con una carcasa de plástico y una clasificación IP más baja.
Consideremos un escenario para ilustrar la importancia del TCO. Una fábrica tiene 100 sensores instalados en una línea de producción crítica. La fábrica funciona las 24 horas del día, los 7 días de la semana, los 365 días del año. Cada hora de inactividad le cuesta a la fábrica 10.000 dólares en producción perdida. La falla de un sensor, en promedio, resulta en 2 horas de tiempo de inactividad para solucionar problemas, reemplazar y reiniciar. Si un sensor de bajo costo tiene una tasa de falla de 1 falla por año (MTBF de 8760 horas), el costo del tiempo de inactividad de ese sensor solo es de $20 000 por año ($10 000 x 2 horas). Si un sensor industrial IFM de alta calidad tiene una tasa de fallos de 0,1 fallos por año (MTBF de 87.600 horas), el coste del tiempo de inactividad es de sólo 2.000 dólares al año. La diferencia es de $18,000 por sensor, solo por el tiempo de inactividad. Este es un ejemplo dramático de por qué el TCO es más importante que el costo inicial. La siguiente tabla proporciona un marco para evaluar la confiabilidad del sensor y el TCO.
| Factor de confiabilidad | Sensor de baja confiabilidad | Sensor IFM de alta confiabilidad | Impacto en el coste total de propiedad |
| MTBF (horas) | 8.760 (1 año) | 87.600 (10 años) | Un MTBF más bajo aumenta la frecuencia del tiempo de inactividad |
| Clasificación IP | IP65 | IP67/IP69K | Una clasificación IP más baja aumenta el riesgo de ingreso |
| Inmunidad EMC | Básico | Alto | La mala inmunidad EMC conduce a falsos desencadenantes |
| Rango de temperatura | -10°C a +60°C | -25°C a +85°C | El rango estrecho limita la flexibilidad de la aplicación |
| Calidad de los materiales | Carcasa de plástico | Carcasa de acero inoxidable | El plástico se degrada más rápido en entornos hostiles |
| Capacidad de diagnóstico | Ninguno | Enlace IO con diagnóstico | La falta de diagnóstico aumenta el tiempo de resolución de problemas |
Para evaluar el TCO de un sensor, recomendamos un cálculo simple: (Número de sensores) x (Índice de fallas) x (Costo del tiempo de inactividad por falla) x (Vida útil esperada). Al considerar el costo del tiempo de inactividad y la confiabilidad del sensor, puede tomar una decisión informada que priorice el valor a largo plazo sobre el costo a corto plazo. Nuestro equipo enAutomatización de luz flotante Trade Co., Ltd.puede proporcionar los datos necesarios sobre la confiabilidad y el rendimiento del sensor para respaldar esta evaluación.
Pregunta 1: ¿Cómo puedo confirmar la compatibilidad de un sensor industrial IFM con mi sistema PLC existente?
Respuesta: La compatibilidad depende de tres factores clave: tipo de salida (NPN frente a PNP), voltaje de suministro (normalmente 10-30 VCC) y protocolo de comunicación (E/S discretas estándar o IO-Link). Primero, verifique las especificaciones del módulo de entrada de su PLC para determinar el tipo de salida requerido. La mayoría de los PLC europeos (Siemens) utilizan entradas PNP. Luego, verifique que el voltaje de suministro del sensor coincida con la fuente de alimentación de su PLC (generalmente 24 VCC). Finalmente, si desea utilizar funciones avanzadas, confirme que su PLC admita IO-Link o que tenga instalado un módulo maestro IO-Link. Nuestro equipo en Floating Light Automation Trade Co., Ltd. puede ayudar con esta evaluación de compatibilidad y proporcionar una referencia cruzada para su modelo de PLC específico.
Pregunta 2: ¿Cuáles son las diferencias clave entre los sensores de salida NPN y PNP y cuándo debo elegir cada uno?
Respuesta: La diferencia clave es la lógica de conmutación. En una salida NPN (hundimiento), el sensor conecta la carga a tierra (0V) cuando se activa. En una salida PNP (fuente), el sensor conecta la carga al voltaje de suministro positivo (por ejemplo, +24 V) cuando se activa. La elección depende del módulo de entrada de su PLC. La mayoría de los PLC europeos y modernos utilizan entradas PNP, mientras que algunos PLC más antiguos o asiáticos utilizan NPN. Si su PLC admite ambos (la mayoría lo hace), elija el tipo de salida que sea más conveniente para su cableado y consideraciones de seguridad. Nuestro equipo puede ayudarlo a identificar el tipo de salida correcto para su sistema PLC.
Pregunta 3: Mi sensor parece activarse aleatoriamente. ¿Qué podría estar causando esto y cómo puedo solucionarlo?
Respuesta: El disparo aleatorio suele ser causado por interferencias electromagnéticas (EMI) de motores, equipos de soldadura u otros dispositivos de alta potencia cercanos. Primero, verifique el enrutamiento de los cables del sensor; asegúrese de que no esté paralelo a los cables de alimentación. Si la causa es EMI, puede usar sensores con mayor inmunidad EMC (la mayoría de los sensores IFM tienen buena inmunidad), instalar cables blindados o usar un sensor con un principio de detección diferente (por ejemplo, inductivo versus fotoeléctrico). Otras causas incluyen vibración, fluctuaciones de temperatura o un sensor desalineado. Recomendamos una inspección sistemática de la instalación y el entorno para identificar la causa raíz. Si el problema persiste, contacte con nuestros especialistas en automatización para un diagnóstico detallado.
Pregunta 4: ¿Cuál es el principal beneficio de utilizar un sensor IO-Link sobre un sensor discreto tradicional?
Respuesta: Los sensores IO-Link brindan importantes beneficios sobre los sensores discretos tradicionales. Ofrecen comunicación bidireccional, lo que permite que el PLC no solo lea el estado de conmutación sino que también acceda a datos detallados de diagnóstico y proceso, incluida la intensidad de la señal, la temperatura y las horas de funcionamiento. Esto permite el mantenimiento predictivo y la configuración remota, lo que reduce el tiempo de inactividad. IO-Link también simplifica el cableado, ya que utiliza un único cable de 4 conductores para alimentación y datos. Además, los sensores IO-Link se pueden configurar con múltiples conjuntos de parámetros, lo que les permite adaptarse a diferentes aplicaciones sin necesidad de reemplazo físico. Para una evaluación detallada de los beneficios para su aplicación, comuníquese con nuestro equipo en Automatización de luz flotante Trade Co., Ltd.
Pregunta 5: ¿Cuáles son las señales de que un sensor industrial IFM está llegando al final de su vida útil y debe ser reemplazado?
Respuesta: Las señales de que un sensor está llegando al final de su vida útil incluyen: mayor tiempo de respuesta (conmutación más lenta), rango de detección reducido, activadores falsos intermitentes, daños visibles en la carcasa o el cable y una caída constante en la calidad de la señal (si se monitorea a través de IO-Link). Si el sensor no está equipado con diagnóstico, puede usar un multímetro para verificar su voltaje o corriente de salida. Como regla general, los sensores en entornos hostiles deben reemplazarse cada 5 a 8 años como parte de un plan de mantenimiento proactivo. Nuestro equipo puede brindarle orientación sobre la esperanza de vida del sensor y recomendar un programa de reemplazo para su aplicación.
Comercio de automatización de luz flotante CO., LTD.es un proveedor global de componentes de automatización industrial, dedicado a entregar piezas de automatización genuinas, confiables y de alto rendimiento a integradores de sistemas, fabricantes de máquinas, fabricantes y equipos de mantenimiento en todo el mundo. Nos especializamos en marcas líderes que incluyen Allen Bradley, Siemens, Omron, Keyence, SICK e IFM, y abarcan PLC, HMI, servovariadores, motores, sensores, sistemas de visión, componentes de seguridad y módulos de comunicación industrial. Cada producto que suministramos es auténtico, rastreable y probado, lo que ayuda a nuestros clientes a reducir el tiempo de inactividad, mejorar la productividad y construir sistemas de automatización estables.
Con años de experiencia en abastecimiento de automatización industrial y suministro transfronterizo, hemos construido una cadena de suministro global estable y trabajamos en estrecha colaboración con canales autorizados y socios confiables. Nuestra misión es simple: hacer que las piezas de automatización genuinas sean fáciles de encontrar, rápidas de entregar y seguras de usar. Atendemos a clientes de las industrias de automoción, electrónica 3C, alimentos y bebidas, embalaje, logística, energía y procesos. Ya sea que necesite repuestos individuales, pedidos por lotes o soporte técnico para reemplazos y actualizaciones, nuestro equipo de especialistas en automatización está listo para brindarle cotizaciones rápidas, selección profesional de productos y un servicio posventa confiable. En Floating Light Automation, creemos en la calidad, la autenticidad y la confianza del cliente; no somos solo un proveedor, sino su socio de automatización de confianza.
Seleccionando el derechoSensor industrial IFMpara su sistema PLC es una decisión que requiere una evaluación sistemática del tipo de sensor, compatibilidad eléctrica, condiciones ambientales, protocolos de comunicación, confiabilidad y costo total de propiedad. Si sigue el proceso estructurado de toma de decisiones descrito en este artículo, podrá seleccionar con confianza un sensor que no solo cumpla con los requisitos técnicos de su aplicación, sino que también proporcione confiabilidad y rentabilidad a largo plazo. La clave es evitar un enfoque de "talla única" y adaptar cuidadosamente el sensor a las demandas específicas de la aplicación.
En Floating Light Automation Trade Co., Ltd., estamos comprometidos a ayudarlo a navegar por este complejo proceso de selección. Nuestro equipo de especialistas en automatización posee un profundo conocimiento técnico de los productos IFM Industrial Sensor y su integración con sistemas PLC. Brindamos orientación experta, cotizaciones rápidas y precisas y soporte posventa confiable. Lo invitamos a contactarnos para cualquier ayuda con la selección de sensores, soporte técnico o abastecimiento de productos. Permítanos ayudarle a construir un sistema de automatización más confiable, eficiente y productivo. Póngase en contacto con la automatización de luz flotante Trade Co., Ltd. hoypara obtener orientación experta sobre cómo seleccionar el sensor industrial IFM adecuado para su sistema PLC y descubrir cómo nuestros productos genuinos pueden mejorar sus operaciones de automatización industrial.